Artykuł sponsorowany
Umacnianie zgniotowe i narost na ostrzu — dlaczego stal nierdzewna utrudnia toczenie i frezowanie
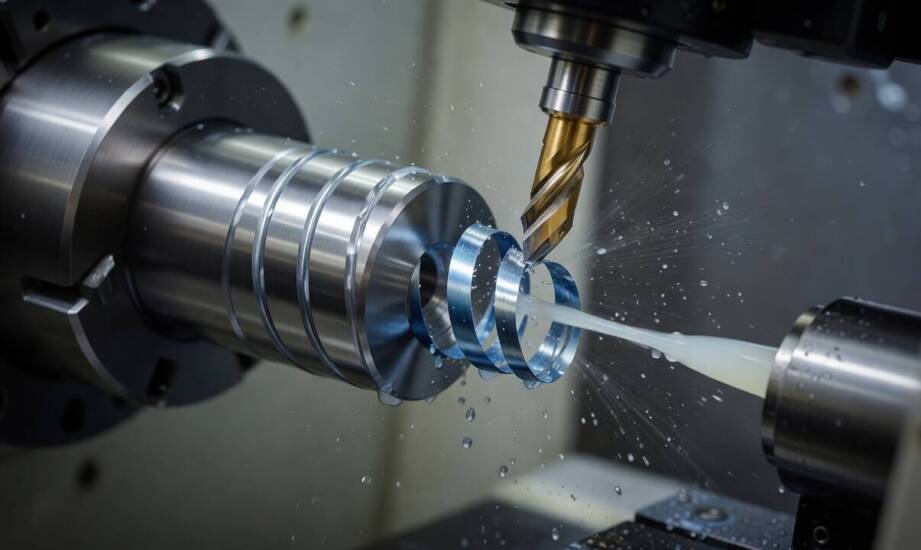
Element ze stali nierdzewnej wprowadzony do tokarki lub frezarki CNC nie poddaje się obróbce w taki sam sposób jak analogiczny detal ze stali węglowej. Różnice w budowie krystalicznej oraz składzie chemicznym wymuszają zupełnie inne podejście do całego procesu skrawania. Właściwości tego materiału generują specyficzne mechanizmy fizyczne, które przyspieszają zużycie ostrzy i znacznie utrudniają utrzymanie ścisłych tolerancji wymiarowych. Dla producentów maszyn, urządzeń oraz komponentów przemysłowych oznacza to konieczność precyzyjnego planowania każdej operacji technologicznej. Błąd na etapie doboru parametrów prowadzi do zniszczenia narzędzi i powstawania kosztownych braków. Zrozumienie zachowania poszczególnych gatunków nierdzewki w kontakcie z ostrzem maszyny stanowi podstawę rentownej produkcji seryjnej.
Przeczytaj również: Jakie są różnice między tłumaczeniem zwykłym a przysięgłym w języku czeskim?
Dlaczego stal nierdzewna niszczy ostrza narzędzi?
Podczas deformacji plastycznej wywoływanej siłami skrawania warstwa wierzchnia materiału intensywnie umacnia się zgniotowo, zwiększając opór przy każdym kolejnym przejściu płytki. Zjawisko to występuje najsilniej w popularnych stalach austenitycznych. Ich wysoka ciągliwość powoduje natychmiastowe utwardzanie powierzchni pod wpływem nacisku, co zmusza ostrze do pracy w znacznie twardszym ośrodku niż wewnętrzny rdzeń detalu.
Przeczytaj również: Przegląd najpopularniejszych materiałów kompozytowych
Kolejnym utrudnieniem pozostaje kwestia termiki procesu. Przewodność cieplna rzędu 15 W/(m·K), charakteryzująca głównie austenityczne gatunki stali nierdzewnej, stanowi ułamek wartości typowych dla stali węglowych. W rezultacie ciepło generowane w strefie skrawania nie uchodzi wraz z wiórem, lecz koncentruje się bezpośrednio w krawędzi narzędzia. Lokalny wzrost temperatury prowadzi do błyskawicznego ścierania ostrza, jego deformacji plastycznej i degradacji powłok ochronnych.
Przeczytaj również: Rola eksperta samochodowego w ocenie kosztów naprawy auta po wypadku drogowym
Poważnym zagrożeniem dla płytek pozostaje również zjawisko narostu. Powstaje on w momencie, gdy rozgrzane cząsteczki ciągliwego materiału trwale przyklejają się do krawędzi tnącej. Mikronadlewki zniekształcają oryginalną geometrię narzędzia, a ich nagłe odrywanie pociąga za sobą fragmenty węglika, powodując mikrowykruszenia. Złożona obróbka stali nierdzewnej w Gdańsku dla lokalnego przemysłu okrętowego dobitnie pokazuje, że najgorsze efekty narostu pojawiają się przy niedostatecznym smarowaniu. Zbyt niskie prędkości obrotowe również sprzyjają zgrzewaniu się cząstek stopu z krawędzią tnącą.
Należy wyraźnie rozróżnić skrawalność poszczególnych rodzajów stali nierdzewnych. Gatunki austenityczne (jak 1.4301 czy 1.4404) sprawiają najwięcej problemów z uwagi na wysoką plastyczność i powolne oddawanie ciepła. Stale ferrytyczne zachowują lepszą skrawalność oraz wykazują znacznie mniejszą tendencję do utwardzania zgniotowego. Z kolei stale typu duplex łączą wysoką wytrzymałość mechaniczną z silną podatnością na powstawanie narostu, co czyni je najtrudniejszymi w kształtowaniu ubytkowym.
Jak dostosować toczenie i frezowanie CNC?
W toczeniu i frezowaniu stopów o podwyższonej odporności na korozję powstają długie, mocne wióry. Utrudniają one płynne ewakuowanie materiału ze strefy roboczej, zwiększając ryzyko zatorów w obrabiarce i powstawania wibracji. Stabilność procesu drastycznie maleje, gdy płytka napotyka utwardzoną wcześniej powierzchnię. Zbyt płytkie wejście w materiał sprawia, że narzędzie zamiast ciąć powoduje tarcie i jeszcze mocniejsze utwardzenie detalu. Posuw na ostrze dobiera się z tego powodu celowo wyższy, aby wymusić ścinanie grubszego przekroju z pominięciem uszkodzonej już strefy. Prędkości dla ciągliwych gatunków austenitycznych ustala się w bezpiecznym przedziale 30–80 m/min w przypadku operacji frezowania.
Technolodzy stosują tu węgliki spiekane wyposażone w dodatnie kąty natarcia oraz specjalistyczne powłoki. Cienkie warstwy PVD, takie jak TiAlN lub AlTiN, tworzą skuteczną osłonę termiczną izolującą podłoże narzędzia. Gładka struktura powłoki minimalizuje jednocześnie tarcie i ogranicza przywieranie drobnych opiłków do krawędzi. Kluczowe znaczenie zyskuje także strategia podawania chłodziwa. Współczesne systemy wysokociśnieniowe kierują cienki strumień bezpośrednio pod ostrze skrawające. Ciecz wtłaczana pod dużym ciśnieniem łamie długi wiór, obniża temperaturę układu i skutecznie zapobiega formowaniu się narostu.
Firma SPOROL z siedzibą w Koszwałach koło Gdańska od 1988 roku realizuje precyzyjne toczenie oraz frezowanie CNC. Spółka zajmuje się regularną obróbką trudnoskrawalnych gatunków stali nierdzewnej, produkując z zachowaniem ścisłych tolerancji dedykowane komponenty dla branży maszynowej oraz drzewnej. Odpowiednie zaplecze technologiczne umożliwia prowadzenie stabilnej obróbki wymagających materiałów i realizację powtarzalnych zamówień b2b.
Właściwe zaplanowanie narzędzi, parametrów ścieżki i cyklów maszynowych bezpośrednio decyduje o precyzji wytwarzania detali ze stopów nierdzewnych. Konstruktorzy, którzy dobrze znają techniczne ograniczenia obróbki takich materiałów, mogą tworzyć projekty idealnie dopasowane do możliwości nowoczesnego parku maszynowego. Optymalny wybór gatunku stali pozwala uniknąć wielu późniejszych trudności produkcyjnych, oferując kompromis między odpornością chemiczną a akceptowalną skrawalnością. Skuteczne chłodzenie i odpowiednia dynamika wejścia ostrza radykalnie zmniejszają zużycie płytek. Takie podejście gwarantuje bardzo wysoką jakość powierzchni oraz zachowanie nominalnych wymiarów każdej wyfrezowanej części.
Kategorie artykułów
Polecane artykuły

Separator drogowy betonowy a zrównoważony rozwój – jakie są perspektywy?
Separatory drogowe betonowe to istotne elementy infrastruktury, które przyczyniają się do bezpieczeństwa na drogach. Dzięki nim możliwe jest oddzielenie pasów ruchu, co zmniejsza ryzyko wypadków i kolizji. W kontekście zrównoważonego rozwoju ważny jest również ich wpływ na środowisko oraz jakość życ

Jak znaleźć godnego zaufania psychologa?
Wybór odpowiedniego specjalisty to kluczowy krok w procesie terapeutycznym. Warto zwrócić uwagę na różne aspekty, takie jak wykształcenie, doświadczenie oraz podejście do pacjenta. Cechy dobrego psychologa obejmują empatię, umiejętność słuchania i dostosowywania metod pracy do indywidualnych potrzeb